
1 月 26 日的一轮复检里,6 台待出货的熔接机全部做了 3 芯试熔,同种单模、同一卷跳线,平均损耗 0.04-0.07dB。其中 1 台因为刀口角度偏到 1.2°,三次里有一次跳到 0.22dB,换刀片后回到 0.05dB。
切割角度对损耗的影响是可测的:端面偏 0.5° 时,熔接后的附加损耗约 0.03dB;偏 1.2° 时抬到 0.15-0.20dB,还会在屏幕上报“端面角度过大”。这是现场最常见的“同一台机器时好时坏”的原因。
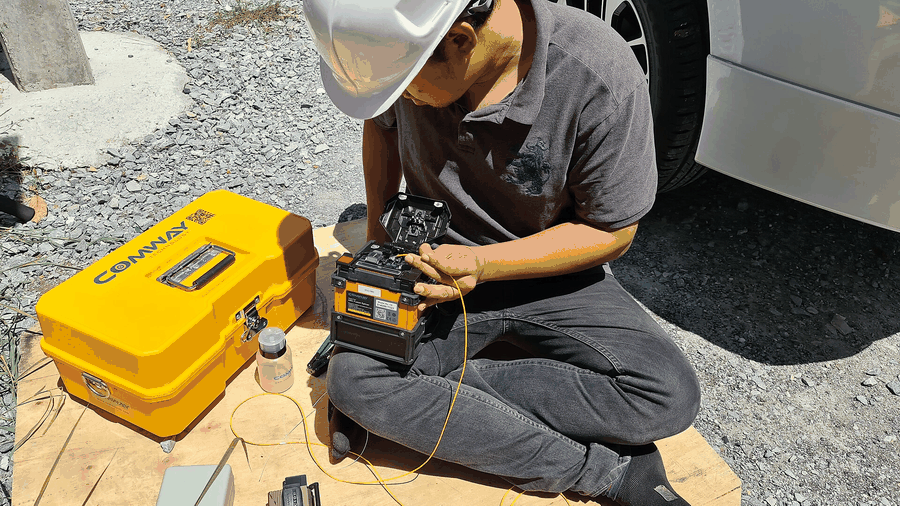
试熔流程固定为三步:先用标准单模跳线切 3 段 20mm,再按 9 秒熔接、26 秒加热跑一遍,最后把损耗值与放电电流截图存档。1 月 26 日 6 台机器共留存 18 组截图。
放电校准的时间点也写进了出货单:连续使用 3000-5000 次或环境温度变化超过 15℃ 时重新校准。苏州 1 月的机房温度在 8-12℃,比夏季低 15℃ 以上,这个节点刚好该做一次。
这套记录不是走形式。客户拿着损耗截图到现场,和自己复测的数字能对得上,就不用再怀疑是机器问题还是手法问题。1 月的 6 台里有 2 台是租借机,归还时同样做了 3 芯复检。
六台机器里有四台是客户自带的,刀口使用次数分别是 3200、4100、5600 与 7800 次。7800 次那台切出的端面有轻微倾斜,试熔 3 芯损耗 0.16dB、0.21dB、0.19dB,判定需要换刀片;换后进行第二次试熔,三芯降到 0.04dB、0.05dB、0.04dB。电池方面,满电连续熔接 280 次后剩余电量 12%,低于 300 次这条线,建议配第二块电池。