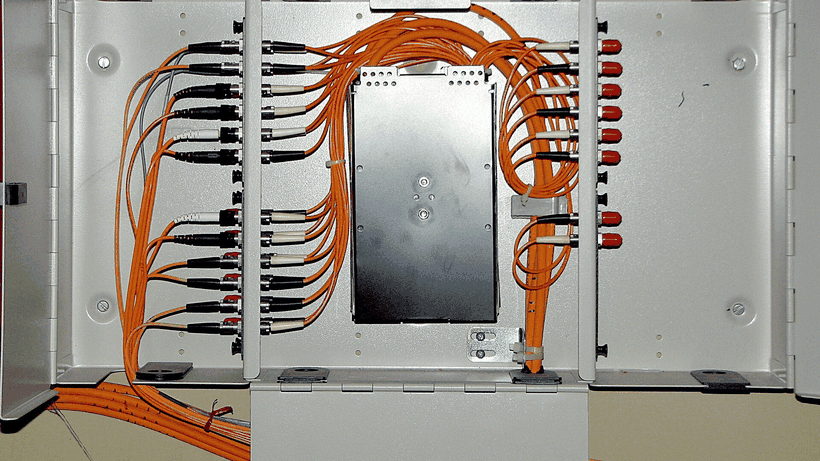
4 月 21 日这处车站通信机房里,48 芯成端的工时装机是 3 小时 10 分,比上一处同类机房少了 40 分钟。省下来的时间来自两个动作:适配器预装、端口编号预贴。
编号规则按 A01-A24、B01-B24 双侧排列,与工单里的链路号一一对应。以前现场贴编号要两个人对着图纸念,48 个口大约 25 分钟;预贴之后只剩核对,5 分钟完成。
托盘翻转的顺序也做了调整:先固定熔接点、再盘尾纤、最后合盖。24 芯一盘的托盘如果先盘纤再固定熔接点,热缩管会顶住盖板,返工一次约 8 分钟,48 芯就是 16 分钟。
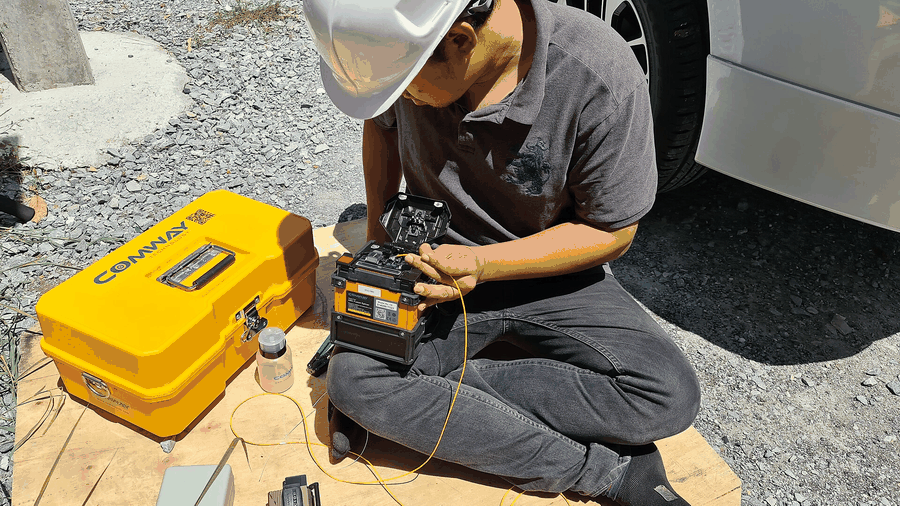
测试环节用 OTDR 在 1310nm 打全长,48 芯里 2 芯的接头损耗 0.12dB,其余在 0.05dB 以内。0.12dB 的两芯复熔一次后降到 0.06dB,复熔耗时 6 分钟。
这处机房要求的资料是端口表、OTDR 曲线与熔接记录三份,4 月 21 日当天全部签认。同类项目的排期按每 48 芯半个工位日估算,含运输与清理,不含业主验收等待时间。
编号规则是"列-框-盘-芯",例如 A02-03-01-24,贴纸用 12mm 宽的线号机打印,粘在适配器下方而不是上方,避免遮挡端口。预装适配器 48 个,比现场装省了约 25 分钟;预贴编号再省 15 分钟。托盘翻转顺序从下往上,先盘 1 到 12 芯再到 13 到 24 芯,避免上层尾纤压住下层的弯曲半径。两个人分工,一人负责熔接一人负责盘纤与记录。